Ihr Förderband hat gerade einen Reifenschaden erlitten. Ein 200 mm langer Riss verläuft durch die obere Abdeckung und die Produktion wird gestoppt. Die Entscheidung, wie das Problem repariert werden soll, ist wichtiger, als die meisten Menschen erwarten. Ein schneller Patch bringt Sie vielleicht noch heute zum Laufen, aber die falsche Reparaturmethode kann zu einem wiederkehrenden Fehler führen, der durch Ausfallzeiten mehr kostet als die Reparatur selbst. Nach der Bewertung gängiger Reparaturpraktiken ist die Heißvulkanisation der zuverlässigste Ansatz für Hochleistungsgummibänder, vorausgesetzt, Sie verfügen über die richtige Ausrüstung oder können diese mieten. Hier erläutern wir die Optionen und was sie jeweils für Ihren Betrieb bedeuten.
Häufige Arten von Schäden an Gummiförderbändern
Ein Schaden an einem Förderband nimmt selten zweimal die gleiche Form an. Die häufigsten Probleme sind Längsrisse entlang der Bandmitte, Löcher durch scharfes Erz oder Metallschrott, Kantenrisse aufgrund falscher Bandführung sowie Abnutzung der Abdeckung oder Rillenbildung durch wiederholte Stöße. Jeder Typ hat eine andere Reparaturstrategie. Ein Loch in der oberen Abdeckung erfordert nur einen kleinen Flicken, während ein langer Riss in der Karkasse eine vollständig vulkanisierte Verbindung erfordert, um die Spannungsfestigkeit wiederherzustellen.
Die erste Entscheidung: Reparieren oder ersetzen?
Bevor Sie sich für eine Reparaturmethode entscheiden, prüfen Sie, ob sich eine Reparatur des Riemens überhaupt lohnt. Das Ausmaß des Schadens ist der Haupttreiber. Wenn sich der Riss über die gesamte Riemenbreite erstreckt oder die Stahlseile gebrochen und korrodiert sind, kann eine Reparatur niemals die ursprüngliche Spannungsbewertung des Riemens wiederherstellen. In diesem Fall ist ein Austausch die einzig sichere Wahl.
Berücksichtigen Sie auch das Alter und die verbleibende Deckschichtstärke. Ein Riemen, der bereits 30 % seiner ursprünglichen Manteldicke verloren hat, wird nach einem lokalen Flicken keine gute Leistung mehr erbringen. Im Gegensatz dazu ist ein Riss, der weniger als 20 % der Gürtelbreite ausmacht und bei intaktem Stoff oder Kordel intakt ist, ein guter Kandidat für eine Reparatur.
Die wichtigsten Reparaturmethoden für Gummiförderbänder
Es gibt drei weit verbreitete Methodeen zur Reparatur von Gummiförderbändern. Jedes hat ein anderes Gleichgewicht zwischen Geschwindigkeit, Haltbarkeit und Ausrüstungskosten.
Heißvulkanisation
Bei der Heißvulkanisierung, auch Heißspleißen genannt, wird ein Reparaturflicken oder eine Spleißstelle in der Riemenstruktur durch Hitze und Druck ausgehärtet. Der beschädigte Bereich wird geschält, ein neuer Gummistreifen wird angebracht und eine Vulkanisierpresse übt über einen festgelegten Zeitraum kontrollierte Hitze und Druck aus. Durch diesen Prozess entsteht eine chemische Bindung, die praktisch so stark ist wie der Originalriemen. Außerdem entsteht eine saubere, gleichmäßige Oberfläche, die weiteren Rissen, Abrieb und dem Eindringen von Feuchtigkeit widersteht.
 Plattenvulkanisierpresse zum Heißspleißen und Reparieren Diese Presse nutzt Hitze und Druck, um Flicken zu Bandstrukturen auszuhärten und so Bindungen zu schaffen, die fast so stark sind wie beim Original. Es ist ideal für lokale Defekte und bietet eine saubere, gleichmäßige Oberfläche, die reiß- und feuchtigkeitsbeständig ist. Produkt anzeigen →
Kaltverklebung
Bei der Kaltverklebung werden ein Zweikomponentenkleber und ein Reparaturflicken ohne Hitze eingesetzt. Es ist schnell und kostengünstig und kann mit minimalem Werkzeugaufwand vor Ort durchgeführt werden. Allerdings bleibt die Bondlinie ein Schwachpunkt. Unter hoher Spannung, aggressiven Materialflüssen oder Temperaturen über 80 °C versagen kaltgeklebte Reparaturen oft innerhalb von Wochen. Am besten ist es für kleine Oberflächenfehler, Kantenschäden oder als vorübergehende Reparatur gedacht, während eine dauerhafte Reparatur geplant ist.
Mechanische Verbindungselemente
Mechanische Verbindungselemente wie verschraubte Platten oder Scharnierverbindungssysteme sind die schnellste Methode. Ein Reparaturteam kann sie in weniger als einer Stunde installieren und es ist keine Aushärtezeit erforderlich. Der Nachteil besteht darin, dass Befestigungselemente eine flexible Verbindung erzeugen, die sich lockern, zu Problemen bei der Führung an der Kopftrommel führen oder sich an Abstreifern verfangen kann. Sie eignen sich für die Notwiederherstellung oder für Bänder, die mit niedriger Geschwindigkeit und geringer Spannungsbelastung betrieben werden.
Vergleich von Reparaturmethoden: Stärke, Ausfallzeit und Kosten
Die folgende Tabelle fasst die wichtigsten Kompromisse zusammen, die Sie bei der Auswahl eines Reparaturansatzes berücksichtigen sollten.
| Method | Stärke | Ausfallzeit | Kosten | Am besten für |
|---|---|---|---|---|
| Heißvulkanisation | Hoch, nah am Original | 4-12 Stunden inklusive Kühlung | Hohe Investitionen in die Ausrüstung | Lange Risse, Kantenschäden, hochgespannte Riemen |
| Kaltverklebung | Mäßig | 1-3 Stunden | Niedrig | Kleinere Abdeckungsmängel, Notfallflicken |
| Mechanische Verbindungselemente | Niedrig to moderate | 30-60 Minuten | Niedrig to moderate | Notfallprovisorische Wiederherstellung |
Überlegungen zur Ausrüstung für Heißvulkanisationsreparaturen
Wenn Sie eine Standardisierung auf Heißvulkanisation planen, ist die richtige Ausrüstung von entscheidender Bedeutung. Eine tragbare Vulkanisierpresse oder eine Standard-Plattenvulkanisierpresse muss eine konstante Plattentemperatur, typischerweise im Bereich von 140 °C bis 160 °C, und einen ausreichenden Klemmdruck liefern, um den Reparaturstreifen in die Bandmatrix zu drücken. Die Abmessungen der Heizplatte sollten die vorbereitete Reparaturstelle zuzüglich eines allseitigen Randes von mindestens 50 mm abdecken.
Ebenso wichtig ist die Druckverteilung. Zwischen dem Reparaturflicken und dem Riemen eingeschlossene Luft kann Blasen und Ausfälle verursachen. A Kaufratgeber für Gummivulkanisiermaschinen kann Ihnen helfen, die wichtigsten Spezifikationen zu verstehen, die sich auf die Reparaturqualität auswirken, wie z. B. Druckkapazität, Heizzonensteuerung und Optionen für den Formtransfer.
Bei Reparaturen an dicken Abdeckungen oder wenn Sie Lufteinschlüsse minimieren müssen, liefert eine vakuumunterstützte Vulkanisiermaschine zuverlässigere Ergebnisse, indem sie die Luft vor dem Aushärten entfernt.
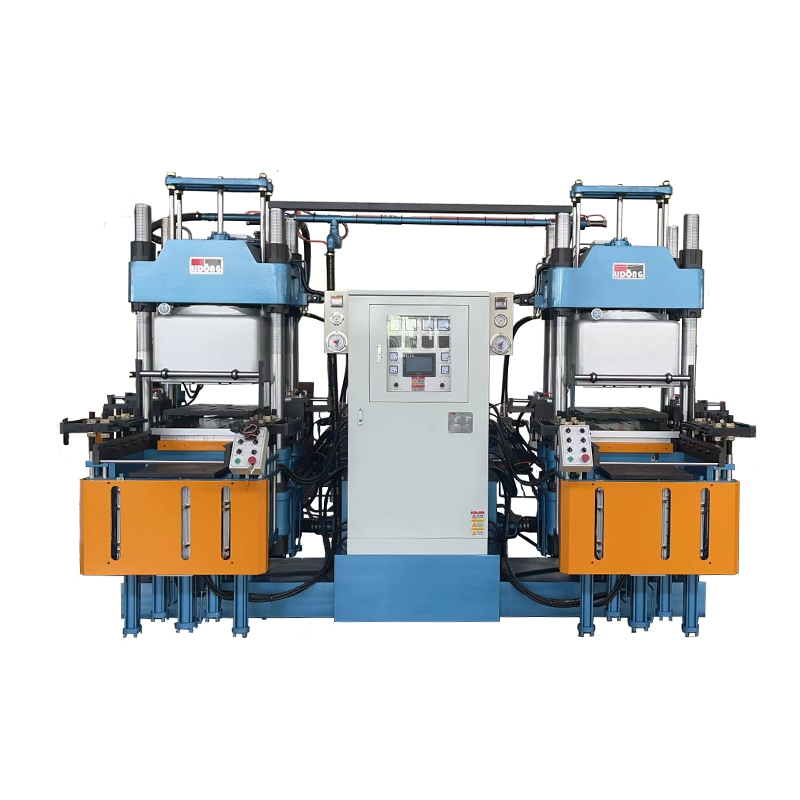 Vakuumvulkanisiermaschine für luftfreie Gummireparaturen Durch das Entfernen der Luft vor dem Aushärten reduziert diese Maschine das Einklemmen in dicken Abdeckungen und sorgt für eine zuverlässige Vulkanisation. Es eignet sich für Dichtungen, Dichtungen und Abstreifleisten und verbessert die Produktqualität und Prozesskontrolle. Produkt anzeigen →
Wann sollte man sich für Reparatur oder Ersatz entscheiden?
Als Faustregel gilt: Eine Reparatur erfolgt erst, wenn der beschädigte Bereich lokalisiert ist und die Strukturverstärkung des Riemens intakt bleibt. Beispielsweise kann ein einzelner Seitenkantenriss von 100 mm erfolgreich heißvulkanisiert werden. Sie sollten den Riemen jedoch austauschen, wenn ein Riss mehr als etwa 25 % der Riemenbreite aufweist, drei oder mehr größere Mängel in einem ein Meter langen Abschnitt vorliegen oder wenn der Riemen im gleichen Bereich bereits zweimal repariert wurde. A Die Plattenvulkanisierpresse kann sowohl für Natur- als auch für Synthesekautschuk verwendet werden , wodurch Ihre Reparaturoptionen erweitert werden, die zugrunde liegenden Austauschkriterien jedoch nicht geändert werden.
Praktische Schritte für eine zuverlässige Reparatur
Befolgen Sie diese Schritte, wenn Sie eine Heißvulkanisationsreparatur an einem Gummiförderband durchführen:
- Untersuchen und markieren Sie die genauen Grenzen des Schadens und stellen Sie fest, ob freiliegende Karkassen oder Stahlseile vorhanden sind.
- Den beschädigten Bereich zu einem flachen, ebenen Hohlraum abziehen. Entfernen Sie sämtlichen losen Gummi und Staub.
- Tragen Sie einen kompatiblen Reparaturstreifen oder eine Gummimischung auf und achten Sie darauf, dass der Flicken etwas größer als der Hohlraum ist.
- Platzieren Sie den Reparaturbereich zwischen den Platten Ihrer Vulkanisiermaschine. Stellen Sie Temperatur und Druck gemäß den Empfehlungen des Bandherstellers ein.
- Halten Sie den Heizzyklus für die vorgeschriebene Zeit aufrecht und lassen Sie die Reparatur anschließend abkühlen, ohne den Druck zu entlasten.
- Schneiden Sie überschüssiges Material ab und lassen Sie das Band am ersten Tag mit reduzierter Geschwindigkeit laufen. Achten Sie dabei auf Anzeichen von Abhebung oder Blasenbildung.
Die Wahl der richtigen Reparaturmethode hängt vom Zustand des Bandes, der Zeit, die Sie sich leisten können, und der Ausrüstung, die Sie vor Ort haben, ab. Die Heißvulkanisation ist nach wie vor die haltbarste Wahl bei schwerwiegenden Schäden und die einzige Methode, die eine nahtlose, voll belastbare Bandoberfläche wiederherstellt. Wenn Sie Riemen regelmäßig reparieren, amortisiert sich die Investition in eine zuverlässige Vulkanisiermaschine schnell durch geringere Ausfallzeiten und eine längere Lebensdauer des Riemens. Für einen detaillierteren Überblick darüber, wie verschiedene Vulkanisiermaschinen eingerichtet und betrieben werden, sprechen Sie mit einem Ausrüstungslieferanten über Ihre spezifischen Reparaturszenarien.