„Maßgeschneiderte Lösungen für hydraulische Pressen“ ist einer dieser Ausdrücke, der in jeder Fabrik, in der er verwendet wird, eine etwas andere Bedeutung hat. Für eine Pflanze bedeutet dies, dass die Platte groß genug ist, um einen Schimmelpilz aufzunehmen, der seit dem ursprünglichen Zitat zweimal gewachsen ist. Zum anderen bedeutet es eine Presse, die Vakuum aufrechterhält, da das Teil frei von eingeschlossener Luft sein muss. Für ein Drittel bedeutet dies, dass die Presse mit einem Roboter, einem Förderband und dem werkseigenen Produktionssystem kommunizieren muss, ohne dass ein Mensch in der Mitte ist.
Wir bauen hydraulische Umformanlagen für zwei sehr unterschiedliche Branchen: Gummi und Reibmaterialien, und das hat uns einen ziemlich praktischen Einblick in das Thema gegeben. Sonderanfertigungen beginnen fast nie mit einer Zeichnung. Es beginnt mit einem Teil, einem Material und einem Produktionsziel, und von dort aus wird die Maschine rückwärts konstruiert.
Was „Benutzerdefiniert“ tatsächlich abdeckt
In der Praxis erfolgt die Anpassung bei einem hydraulischen Pressenprojekt normalerweise an einer oder mehreren von vier Stellen:
- Formungsgeometrie: Tonnage, Plattengröße, Tageslicht, Hub und Anzahl der Öffnungen, dimensioniert an die Form und das Teil und nicht an eine Katalogseite.
- Prozesssteuerung: Heizzonen, Temperaturgleichmäßigkeit über die gesamte Platte, Vakuum oder Entgasung, Druckanstieg und Aushärtezeit.
- Formenhandhabung: Wie die Form geladen, gezogen, transportiert und abgekühlt wird, was wichtig ist, wenn eine Presse mehr als ein paar Zyklen pro Stunde durchläuft.
- Automatisierung: Zuführen, Entladen, Trimmen, Inspektion und Datenerfassung, entweder als eigenständige Zelle oder integriert in eine bestehende Linie.
Die meisten erfolgreichen kundenspezifischen Maschinen sind keine Exoten. Es handelt sich um eine Standardplattform, bei der zwei oder drei dieser Bereiche bewusst überarbeitet wurden und alles andere unberücksichtigt bleibt, damit Ersatzteile und Service einfach bleiben.
Zwei Produktfamilien, eine hydraulische Plattform
Da unser Sortiment in Gummiverarbeitung und Reibmaterialverarbeitung unterteilt ist, beschreiben wir es oft als eine hydraulische Plattform, auf der zwei verschiedene Werkzeugsätze angeschraubt sind.
Ausrüstung zum Vulkanisieren und Einspritzen von Gummi
Auf der Gummiseite reicht die Palette von Plattenvulkanisierpressen über Gummi-Vakuumvulkanisiermaschinen bis hin zu horizontalen Spritzgießmaschinen. Über die Allzweckmodelle hinaus bauen wir Maschinen rund um bestimmte Produkte: Ableiterisolatoren, Kaltschrumpf-Kabelummantelungen, Ventilkörper, medizinische Gummistopfen, Kapseln und Wischerstreifen. Jedes hat seine eigenen Besonderheiten, sei es eine lange Aushärtung, eine Verbindung, die leicht verbrennt, oder eine Form, die evakuiert werden muss, bevor das Material fließt.
Wenn Ihr Teil zwischen diesen Kategorien liegt, beginnt das Gespräch über die Dimensionierung normalerweise mit der Kapazität, dem Druck und der Plattenanordnung, die in unserem Leitfaden ausführlicher behandelt werden Technische Daten der Gummivulkanisiermaschine .
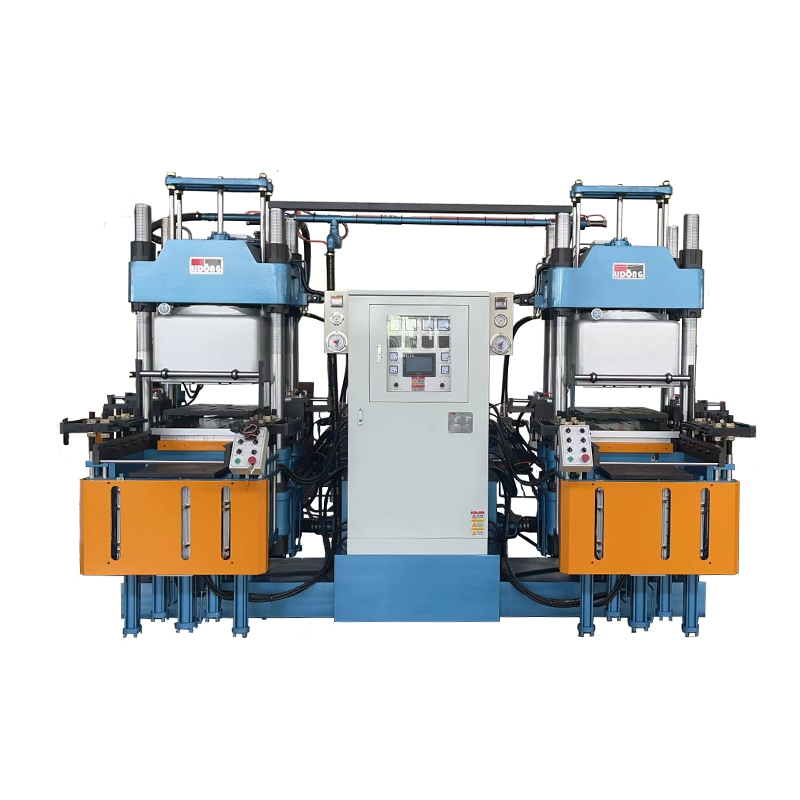 Gummi-Vakuumvulkanisiermaschine Die Gummi-Vakuumvulkanisiermaschine ist eine Art Ausrüstung, die speziell zum Vulkanisieren von Gummiprodukten verwendet wird. Es kann die Produktqualität verbessern, den Vulkanisationsprozess steuern, ... Produkt anzeigen →
Bremsbelag- und Reibmaterialpressen
Die Reibungsseite ist rund um die Anwendung organisiert: Auto-Scheibenbremsbeläge, Trommelbremsbeläge, Bremsbacken, Bus- und Motorradbeläge, Fahrradbeläge, Beläge für Maschinenbau, kupferbasierte Formulierungen, Hochgeschwindigkeitsschienenbeläge und Bremsbacken für Züge. Daneben befinden sich die Prozessmaschinen Kaltpressen und Vorpressen, die vor oder nach der Hauptpresse in einer Bremsbelaglinie laufen.
Reibungsmaterial ist eher ein Pulverproblem als ein Gummiproblem. Lufteinschlüsse, Dichteunterschiede über das Pad und Werkzeugverschleiß entscheiden darüber, ob eine Presse gut genug ist, und sie sind auch dafür verantwortlich, dass ein Projekt zu einer kundenspezifischen Spezifikation führt.
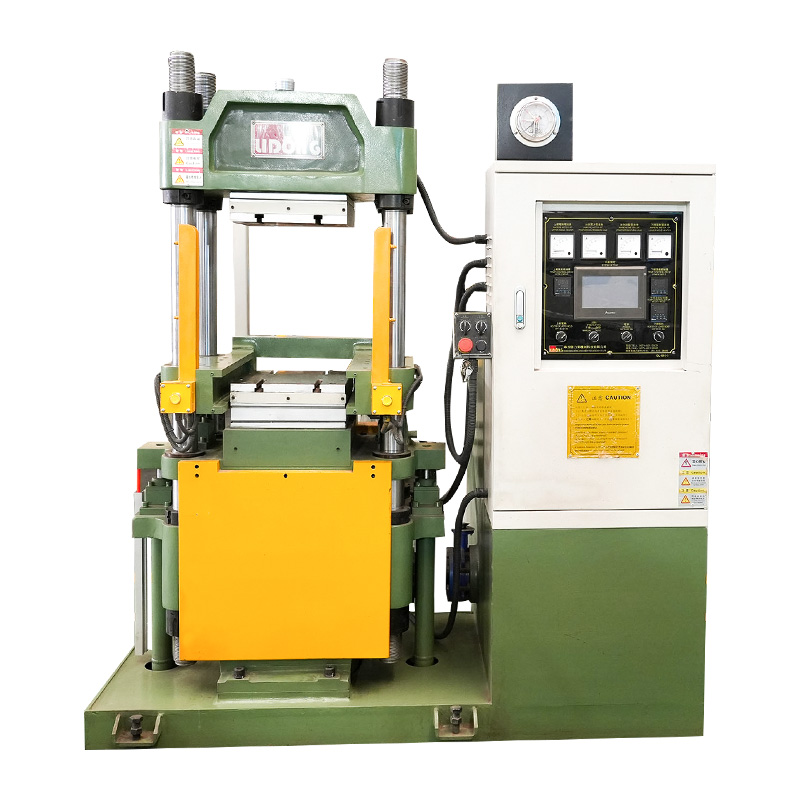 Auto-Scheibenbremsbelag-Pressmaschine für die Herstellung von Reibmaterialien Hydraulische Heißpressformmaschine für Automobilbremsbeläge mit SPS-Steuerung, anpassbarem Druck von 300–500 Tonnen und stabiler, hocheffizienter Produktion für Reibmaterialprojekte. Produkt anzeigen →
Die Parameter, die über das Design entscheiden
Wenn wir uns mit dem Verfahrenstechniker eines Kunden zusammensetzen, tauchen bei fast jedem Projekt die gleichen Fragen auf. Die folgende Tabelle ist die Kurzfassung dieses Gesprächs.
| Entscheidungspunkt | Was wir anschauen | Typisches benutzerdefiniertes Ergebnis |
|---|---|---|
| Tonnage und Platte | Projizierte Fläche, Materialdichte, erforderlicher Druck pro Quadratzentimeter | Größerer Rahmen und Aufspannplatte, höhere Spannkraft |
| Heizung | Aushärtekurve, Teiledicke, Zyklusziel | Mehrere Zonen, unabhängige Plattensteuerung |
| Vakuum und Entgasung | Risiko von Lufteinschlüssen, Oberflächenbeschaffenheit, Hohlraumtoleranz | Vakuumkammer, abgestufte Schließsequenz |
| Umgang mit Formen | Formgewicht, Wechselhäufigkeit, Arbeitskräfteverfügbarkeit | Automatischer Formentransfer, Schnellwechselspanner |
| Automatisierung | Ausgabeziel, vor- und nachgelagerte Ausrüstung | Roboterbeladung, Linienintegration, Datenprotokollierung |
| Materielle Form | Gummimischung, Pulvermischung, Platte oder Vorformling | Unterschiedliche Zuführ- und Vorformanordnung |
Nichts davon kann über einen Katalog geregelt werden. Eine Presse, deren Tonnage überdimensioniert ist, die Heizleistung jedoch zu niedrig ist, wird immer noch Teile verschrotten, und eine Presse mit ausgezeichneter Heizleistung, aber einem langsamen Formwechsel wird nicht die Produktionszahl erreichen, die die Investition rechtfertigt.
Wenn Automatisierung in den Geltungsbereich gehört
Automatisierung ist der Teil eines kundenspezifischen Hydraulikpressenprojekts, der am häufigsten entweder überspezifiziert oder völlig ignoriert wird. Unsere Faustregel ist einfach: Automatisieren Sie den Schritt, der körperlich schwierig, gefährlich oder inkonsistent ist, und lassen Sie den Rest manuell, bis die Lautstärke dies rechtfertigt.
Zwei Beispiele tauchen ständig auf. In der Gummiproduktion ist der automatische Formentransfer sinnvoll, wenn eine Presse viele verschiedene Teile verarbeitet und der Wechsel die Schicht verschlingt. Bei der Herstellung von Reibmaterialien macht die Roboterhandhabung Sinn, wenn das Gewicht und die Platzierung der Pads vom ersten Teil bis zum Zehntausendstel identisch sein müssen. Wenn das Volumen groß genug ist, werden die Automatisierung und die Presse gemeinsam konzipiert, denn die Nachrüstung eines Laders an einer Presse, die nie dafür ausgelegt war, ist teuer und selten elegant.
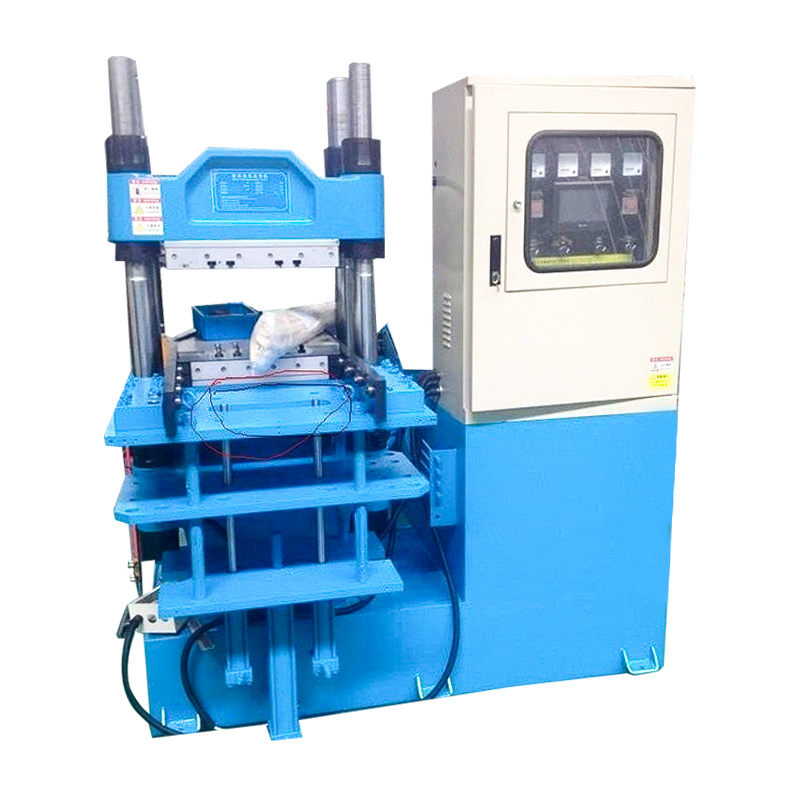 Automatische Formtransfer-Vulkanisierpresse für Gummiteile Gummivulkanisierpresse mit automatischem Ein- und Ausformen der Form und Mehrschichtformfähigkeit, geeignet für Gummiteile, bei denen es auf Umstellung und konsistente Handhabung ankommt. Produkt anzeigen →
Wie ein benutzerdefiniertes Projekt voranschreitet
- Teile- und Prozessüberprüfung. Wir schauen uns die Zeichnung, das Material und den Sollzyklus an und fragen, was der aktuelle Prozess schlecht macht.
- Spezifikationsentwurf. Tonnage, Aufspannplatte, Heizung, Vakuum, Formenhandhabung und Automatisierung werden als Zahlen und nicht als Adjektive geschrieben.
- Test und Validierung. Wenn das Material unbekannt ist, werden Proben gepresst, um die Aushärtung oder Dichte zu bestätigen, bevor der Rahmen geschnitten wird.
- Bau- und Werkstests. Die Maschine wird vor dem Versand zusammengebaut, erhitzt und unter Last betrieben, möglichst mit der Form des Kunden.
- Installation und Schulung. Bediener lernen die Parameter, die Sicherheitsverriegelungen und die Wartungsroutine an ihren eigenen Geräten kennen.
In den Schritten eins und zwei wird ein Projekt gewonnen oder verloren. Eine Spezifikation, die klar beschreibt, was die Maschine leisten muss, ist weitaus nützlicher als eine, die lediglich Funktionen auflistet.
Fragen, die es wert sind, gestellt zu werden, bevor Sie sich verpflichten
- Wie hoch ist der tatsächliche Druck pro Quadratzentimeter am Teil, nicht nur die Presskraft?
- Wie gleichmäßig ist die Plattentemperatur über den gesamten Arbeitsbereich und wie wird sie gemessen?
- Wird Vakuum für jede Form benötigt oder nur für die schwierigen?
- Wer liefert die Form und wer haftet, wenn Form und Presse nicht übereinstimmen?
- Was kostet ein Formwechsel zeitlich und wer führt ihn durch?
- Welche Ersatzteile und Support gibt es in drei Jahren noch?
Diese Fragen sind nicht kontradiktorisch. Es handelt sich um dieselben Fragen, die unsere eigenen Ingenieure bei einer Überprüfung stellen, und ein Lieferant, der sie ohne zu zögern beantwortet, hat die Maschine normalerweise schon einmal gebaut.
Arbeiten Sie mit einem Builder statt mit einem Katalog
Kundenspezifische Lösungen für hydraulische Pressen sind letztendlich ein Gespräch zwischen den Menschen, die das Teil herstellen, und den Menschen, die die Maschine herstellen. Je spezifischer das Gespräch ist, desto weniger Budget fließt in Funktionen, die niemand nutzt.
Wir bauen Vulkanisier- und Injektionsgeräte sowie Reibmaterialpressen und übernehmen nicht standardmäßige Projekte, wenn eine Standardmaschine wirklich nicht ausreicht. Wenn Sie sehen möchten, auf welchen Plattformen diese Anpassungen basieren, beginnen Sie mit Unser Maschinenprogramm , oder senden Sie uns eine Teilezeichnung und eine Zielzykluszeit und wir sagen Ihnen ehrlich, ob Sie eine kundenspezifische Presse oder einfach eine bessere Einrichtung einer Standardpresse benötigen.